

联系我们
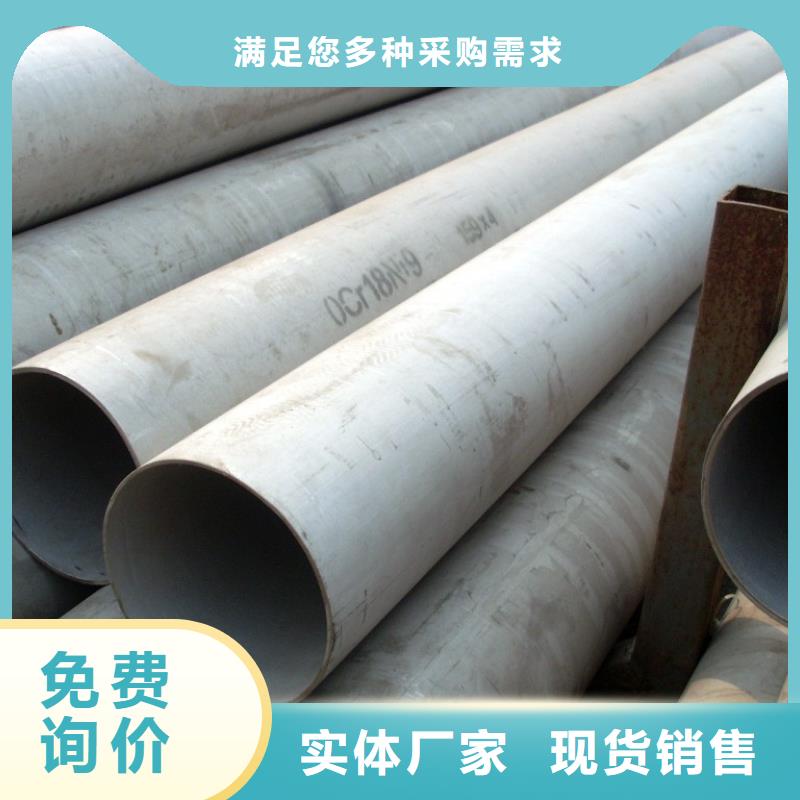
【不锈钢管槽钢发货迅速】
更新时间:2026-11-16 05:30:52 ip归属地:百色,天气:多云,温度:19-26 浏览次数:122 公司名称: 晟烨物资(百色市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 500 |
| 发货期限 | 一天 |
| 供货总量 | 5000 |
| 运费说明 | 111 |
| 材质 | 201、304、316 |
| 规格 | 齐全 |
| 品牌 | 齐全 |
| 计量单位 | 吨 |
| 单价 | 电议 |
| 小起订量 | 一支 |
| 包装要求 | 根据客户要求 |
| 可定制 | 是 |
| 范围 | 【不锈钢管槽钢】供应范围覆盖广西省、桂林市、南宁市、柳州市、梧州市、北海市、钦州市、贵港市、玉林市、百色市、贺州市、河池市、来宾市、崇左市、防城港市 右江区、田阳区、田东县、平果市、德保县、靖西市、那坡县、凌云县、乐业县、田林县、西林县等区域。 |




太钢新不锈钢棒线材智能化生产线,是以不锈钢棒线材产品质量、生产效率,降低生产成本,节约能源消耗,保障生产、绿色生产,提高客户满意度为目标,将智能管理、智能控制和智能生产有机结合,集“资源—生产—产品—消费—废弃物再资源化”为一体的智能制造项目。
该项目将采用世界先进的不锈钢棒线材轧制工艺技术和装备,在继续保持年产20万吨不锈钢棒线材生产能力不变的前提下,可实现轧制、退火、精整、打捆等各工序的动态优化,进而实现品种结构、质量水平、能源消耗等生产指标的不断进步。据测算,项目建成后,将生产效率40%,降低能耗10%以上,成为国内 竞争力的不锈钢棒线材生产线之一。
不锈钢棒制造智能化生产线的建立,让不锈钢棒的生产工艺得到,质量得到更的保证。
无缝钢管的原料是圆管坯,圆管胚要经过切割机的切割加工成长度约为1米的坯料,并经传送带送到熔炉内加热。钢坯被送入熔炉内加热,温度大约为1200摄氏度。燃料为氢气或乙炔。炉内温度控制是关键性的问题.圆管坯出炉后要经过压力穿孔机进行穿空。一般较常见的穿孔机是锥形辊穿孔机,这种穿孔机生产效率高,产品质量好,穿孔扩径量大,可穿多种钢种。穿孔后,圆管坯就先后被三辊斜轧、连轧或挤压。挤压后要脱管定径。定径机通过锥形钻头高速旋转入钢胚打孔,形成钢管。钢管内径由定径机钻头的外径长度来确定。钢管经定径后,进入冷却塔中,通过喷水冷却,钢管经冷却后,就要被矫直。钢管经矫直后由传送带送至金属探伤机(或水压实验)进行内部探伤。若钢管内部有裂纹,气泡等问题,将被探测出。钢管质检后还要通过严格的手工挑选。钢管质检后,用油漆喷上编号、规格、生产批号等。并由吊车吊入仓库中。

(3)在逐步建立和建成后的大型钢管集团的钢管科研中心,应加速集结科研力量,针对市场竞争力的差距和不足,采取切实有效的措施竞争力,市场需要的产品并尽快投入生产,打入市场,参与竞争。明确后应早下决心尽快行动。
(2)在各企业进行上述大的过程中,有条件的企业和科研单位应积极加强科研力量,尽快市场需要、是急需的产品,并产品质量。(4)通过已逐步建立起来的全球、点,扩大视野,面向整个市场,规划市场上利润、急需和未来需要的产品,寻找络,建立路线和运输成本的物流体系。
不锈钢管材的污染控制,需采取综合治理措施,前延至对不锈钢管生产过程的控制。不锈钢管材控制GB/T14976规定了流体输送用不锈钢无缝管的基本要求。对于表面质量,规定为“内外表面不得有裂纹、折叠、轧折、离层和结疤存在”,虽然规定“经热处理并酸洗后交货”,但对使用中可能产生污染物的氧化皮并未规定明确的要求。
分析认为,管材内壁存在的氧化皮是不锈钢管材使用中产生污染物的重要因素。在不锈钢管材制作时,通过酸洗钝化、吹扫等工序,若不能除去氧化皮层,则后续使用中氧化皮将会脱落形成污染物。尤其是若管材制作工艺失控,管材存在严重氧化皮时,将会导为严重的污染。


晟烨物资(百色市分公司)是一家 百色本地附近镀锌方管、百色本地附近普板、广西百色本地钢板生产厂家、经营 百色本地镀锌带方管、广西百色本地附近大型激光切割业务多年,为各行各业用户提供专心的、优良的 百色本地附近国标槽钢、百色本地耐磨板销售服务;为我们公司的客户量身定做 广西百色本地镀锌管、百色本地热板采购的“零库存”采购解决方案;确保客户能够在较短时间内简单、轻松地购买到所需的 广西百色本地锅炉无缝管、广西百色就近热镀锌角钢。精良的设备及工程技术团队能保证 广西百色螺旋焊管、百色焊管、百色热镀锌方管产品质量。
晟烨物资(百色市分公司)以严谨周密的售前、售中、售后服务体系为广大用户保驾护航。

在熔化过程中线路电阻降低,并且所建立的电弧得到改善,弧长增加(比值Va/l)。同样,令人满意的情况是,与电弧电阻为常数时的调节相比,有效功率为常数时倾向于调向较高的电弧电阻值。在巳知电路功率,研究很强的辐射电弧时的调节型式可:——因电弧电压可能比较高,电弧的热效应很好,——由于电流降低,电极消耗。
操作结果:操作的熔化周期中有效功率平均不变,并在精炼周期中电弧的平均电阻值为常数时,使用TCE调节,当电抗不变,使用常规的调节与使用OrCE调节的周期进行比较,从操作结果可以估计出经济效果。可得到的收益是;一—能耗降低10KWh/吨,而电极消耗降低0.1公斤/吨,—一实验目的是希望达到总收益是25KWh/吨和电极消耗为0.25Kg/吨。
一一另外,除去不锈钢耐火材料的额外消耗:初可得到生产率10%的经济效益。2、熔化操作,2、1、熔化过程电弧炉生产的状态势必要求:在熔化进行过程中,按每一线路上负载所特有的性质分别进行。为了使负载降低,对于使用无烧咀而有冷却壁板的炉子,这个同样是很必要的。
