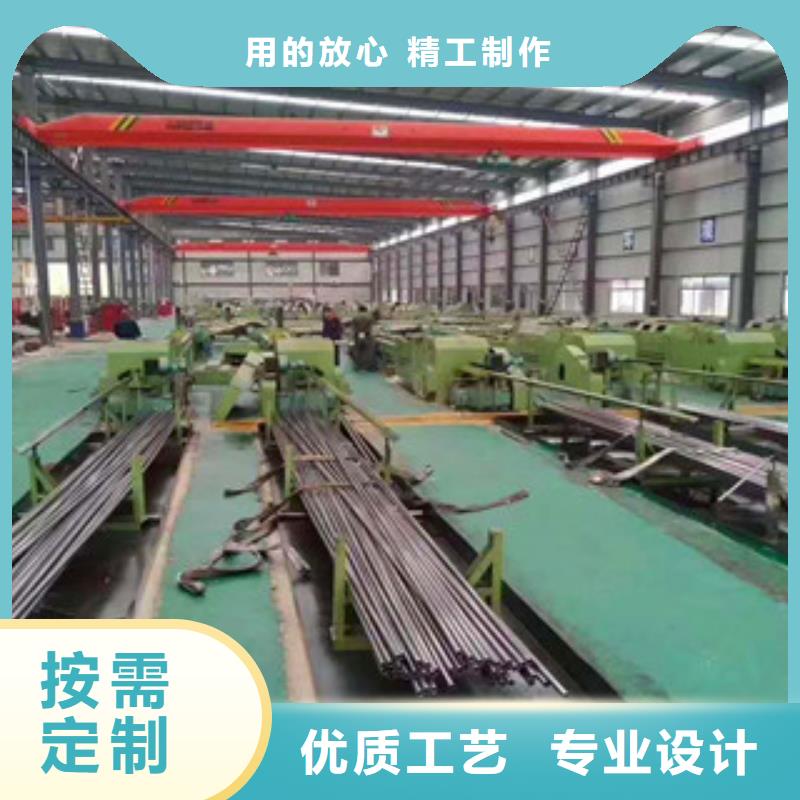
热轧精密钢管生产工序介绍:
1.热轧(挤压无缝精密钢管):圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库
轧制无缝管的原料是圆管坯,圆管胚要经过切割机的切割加工成长度约为1米的坯料,并经传送带送到熔炉内加热。钢坯被送入熔炉内加热,温度大约为1200摄氏度。燃料为氢气或乙炔。炉内温度控制是关键性的问题.圆管坯出炉后要经过压力穿孔机进行穿空。一般较常见的穿孔机是锥形辊穿孔机,这种穿孔机生产效率高,产品质量好,穿孔扩径量大,可穿多种钢种。穿孔后,圆管坯就先后被三辊斜轧、连轧或挤压。挤压后要脱管定径。定径机通过锥形钻头高速旋转入钢胚打孔,形成精密钢管。精密钢管内径由定径机钻头的外径长度来确定。精密钢管经定径后,进入冷却塔中,通过喷水冷却,精密钢管经冷却后,就要被矫直。精密钢管经矫直后由传送带送至金属探伤机(或水压实验)进行内部探伤。若精密钢管内部有裂纹,气泡等问题,将被探测出。精密钢管质检后还要通过严格的手工挑选。精密钢管质检后,用油漆喷上编号、规格、生产批号等。并由吊车吊入仓库中。


精密钢管和异形结构管的尺寸与特性
精密钢管
精密钢管(未填充)的尺寸与特性各表中列出了标准管、厚壁管和特厚壁管的尺寸选用范围。关于完整的制造尺寸范围,请参阅制造厂样本。
异形结构管材
方形和短形结构管材(未填充)的尺寸与特性各表中列出了常用规格的选择范围。其他规格的尺寸与特性,请参阅制造厂样本。
这些尺寸与特性表是根据外圆角半径等于规定壁厚的两倍计算的。材料规范规定。外圆角半径变化范围可达到规定壁厚的三倍。这外变化范围在那些紧配合很重要的细节中应加以考虑


焊接精密钢管标准
焊接精密钢管也称焊管,是用钢板或钢带经过卷曲成型后焊接制成的精密钢管。焊接精密钢管生产工艺简单,生产效率高,品种规格多,设备资少,但一般强度低于无缝精密钢管。20世纪30年代以来,随着优质带钢连轧生产的迅速发展以及焊接和检验技术的进步,焊缝质量不断提高,焊接精密钢管的品种规格日益增多,并在越来越多的领域代替了无缝精密钢管。焊接精密钢管按焊缝的形式分为直缝焊管和螺旋焊管。
直缝焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30-,而且生产速度较低。
因此,较小口径的焊管大都采用直缝焊,大口径焊管则大多采用螺旋焊。

“造优质 郴州本地附近燃气无缝钢管、郴州Q345B无缝钢管、湖南郴州就近310S无缝钢管,创国际”是龙丽金属材料(郴州市分公司)的坚定信念和永恒追求,向用户提供优质的 湖南郴州就近非标无缝钢管、郴州本地TP316L无缝钢管产品和完善的服务是我们对用户的承诺。 我们将继续以高品质,高标准和合理的价格及良好的服务来回报广大用户对我们的支持,欢迎国内外客户的光临惠顾,我们将竭诚为您服务!