


我们的钢管折弯,冷拔方钢厂家质量过硬视频现已上线,从细节到整体,从外观到性能,让您了解它的每一个方面。
以下是:浙江钢管折弯,冷拔方钢厂家质量过硬的图文介绍
钢领金属制品(浙江省分公司)是一家从事 浙江不锈钢焊管厂、浙江就近45#钢管切割、浙江就近低合金无缝钢管切割的生产的现代化企业。本公司始终坚持“质量为根、诚信是魂”的经营管理理念,连续多年来被工商行政管理局评定为重合同守信用单位。主要产品有: 浙江本地附近进口叉车门架槽钢、浙江就近大口径厚壁卷管、浙江本地冷拔方钢等。公司拥有严格的管理制度,先进的生产工艺,高素质的销售团队,严谨的检测程序,明晰的财务管理,打造出了一支精诚合作团队。不断提高产品综合竞争力,在国内外市场享有良好的声誉。


钢管折弯厂家介绍钢管折弯的分类钢管折弯是将金属薄板、管材和型材弯曲成具有一定曲率、形状和尺寸的工件的冲压工艺。 钢管折弯成型广泛用于制造高压容器、锅炉汽包、锅炉管、钢板和船体肋、各种器皿、仪表部件和柜体嵌件。根据工艺特点,钢管折弯可分为顶弯、压弯、辊弯和钢管折弯。压弯是常用的钢管折弯方法。 所使用的设备多为通用机械压力机或液压机,也有专用折弯机,常用的折弯设备是卷板机。 三辊弯曲机是根据三点定圆的原理,连续弯曲板坯。 三辊卷板机有两个驱动辊(固定)和一个压辊(可调)。 通过调节压辊的上下位置,可以改变压辊与驱动辊的相对距离。 当钢管折弯时,版材置于驱动辊和压辊之间,驱动辊正反向旋转,使版材往复运动。 通过调节压辊逐渐下压,可以将板材弯曲成具有所需曲率的圆柱面、圆锥面和曲率较小的双曲面。 压辊一端可升高,方便工件卸料。 还有四辊和多辊卷板机。 四辊卷板机用于轧制厚板滚筒。 四辊以上的多辊卷板机利用多对辊将板材逐渐弯曲成复杂的形状。对于要求精度高、长度和曲率半径大、横向尺寸小的折弯件,可以在专用的钢管折弯机钢管折弯上进行。 当钢管折弯时,板的整个厚度都在拉应力的作用下,所以只发生伸长变形,卸载后回弹引起的变形小,容易保证精度。


钢管折弯随着划片机数控拉弯加工技术的兴起,方管弯成弧形成型方法有很多,天津宏宇拉弯弯管有限公司结合实际工作情况列举常规方管弧形拉弯的两种方法:种、实弯实弯,顾名思义是压实了弯折,实弯时内外辊与管坯内外壁双向压实。1)实弯的优点是反弹小,成型准确,而且只要辊型准确,内角成型的R比较准确。2)实弯的缺点是有拉伸/减薄效应。,实弯会使弯折处产生拉伸,拉伸效应使弯折线纵向的长度缩短; 第二,实弯弯折处金属会因拉伸而变薄。第二种、空弯空弯是通过外辊与管坯外壁的单向接触形成弯矩使带料弯折,空弯会使弯折线产生压缩,压缩效应使弯折线纵向伸长,弯折处金属出现堆积变厚,这就是空弯的压缩/增厚效应。1)空弯的优点是可以在无法进行实弯时进行边长的弯折,比如方矩管的上边/侧边同步弯折和精整。空弯还可以弯折R<0.2t的内角而不致管壁发生断裂。2)空弯的缺点是在上边/侧边同步空弯时,由于上辊和下辊同时产生压力,成型力容易超越临界点,造成边部失稳内凹,并且也会影响到机组稳定运行和成型质量。这也是方矩管和圆管空弯成型时不同的特点。
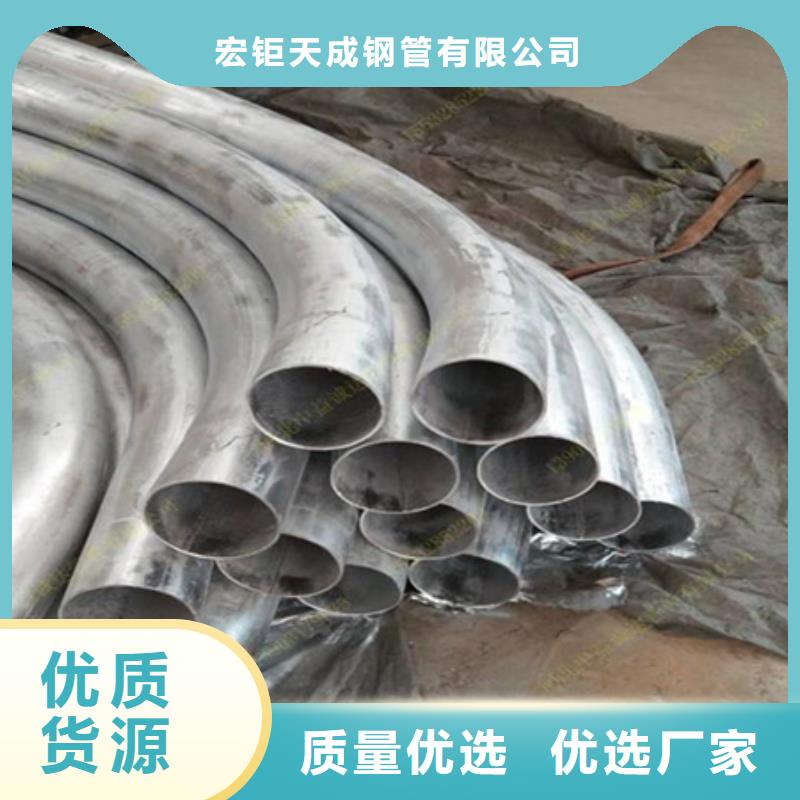


目前市场上有很多专门加工制造钢管折弯的厂家。当我们深入了解时,除了看看如何更好地选择天津钢管折弯厂,我们还可以看看常见的选择方法和技巧。当然,您可以通过详细的了解做出更好的选择,保证产品在实际使用过程中也能发挥出更多的功能,帮助大家更好的了解产品。根据专业厂家的产品质量选择无论何时选择制造商,都需要看加工产品的质量。只要产品的质量有保证,在使用的过程中也能带来很多的方便,希望大家能更好的选择使用。市场上有很多天津折弯厂,所以在选择的时候,也可以看看这些厂家在市场上的业务发展情况。当然,您可以通过详细的市场分析做出有效的选择。根据专业厂家的产品价格选择性价比高的弯头在整个市场的销量也很好。建议大家实际选购时可以看一下产品的具体价格。通过详细的了解,当然可以保证产品更好的使用,也可以得到市场更多人的支持和认可。基本上,该产品的用途可以更加广泛,同时也可以带来很多其他的优势。综上所述,建议在选择具体的天津钢管折弯厂时,可以看一下整个市场专业厂家的发展情况。通过详细的市场分析,您不仅可以选择专业的厂家,还可以知道产品在哪里。整个市场的流行,肘部也能发挥更好的作用。


钢管折弯在弯管加工过程中会有多种办法,在必定程度上,依据其曲折成形方式可分为滚弯、压弯、推弯和绕弯,按曲折时是否运用模具可以分为模弯和无模弯;依据曲折过程中是否存在芯棒可分为有芯弯和无芯弯,依据是否加热是否可以分为冷弯和热弯。近年来,也出现了新的弯管工艺,如零半径曲折、中频感应曲折、热应力曲折和激光成形曲折等。弯管加工主要是选用三辊轮对管材进行曲折加工的办法,对弯管半径有必定的要求,在操作中非常适用于大曲率半径的厚壁管件,而对于小半径曲折则无能为力。轧制曲折办法和作业原理与中厚板轧制基本相同,但用于弯管的轧辊具有与管坯横截面形状共同的作业表面。曲折时,只有改变主辊与从辊之间的空隙,才能完成各种曲率半径的曲折。其中,滚轮是主动轮,其余两个是从动轮。这种办法特别适用于曲折环或螺旋管件。弯管需求依照有关标准和规定加工,不管弯管的高度怎么,都不答应不稳定。加工弯管的材料需求合格、变形、开裂以及曲折管架、连接器和紧固件的其他缺陷,严禁运用弯管的紧固件,不得焊接连接件。