


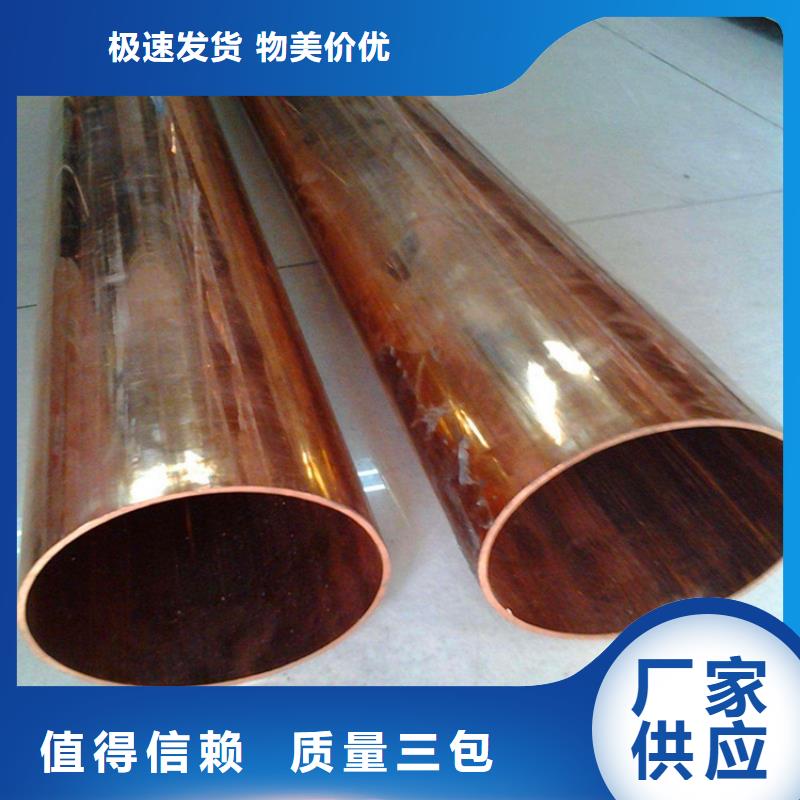


想要更直观地了解紫铜管-铜绞线经验丰富质量放心产品吗??产品视频,带你走进产品世界
以下是:西藏林芝紫铜管-铜绞线经验丰富质量放心的图文介绍

紫铜管焊接应在通风良好的场所进行,以防止铜中现象。且焊后,应用平头锤敲击焊缝,以应力和改善焊缝的质量。二、气焊焊接紫铜管常用的就是对接接头,搭接接头和丁字接头尽量少采用。在气焊时,可采用两种焊丝,一种是含有脱氧元素的焊丝;另一种是一般的紫铜丝和母材的切条,且气焊紫铜管时应采用中性焰。
三、手工氩弧焊1、在紫铜管手工氩弧焊前,应把工件焊接边缘和焊丝表面的氧化膜、油等脏物等都清理干净,避免产生气孔、夹渣等缺陷。清理的方法有机械清理法和化学清理法这两种。2、根据板厚和坡口尺寸,紫铜管的对接接头的装配间隙应在0.5-1.5毫米范围内选取。
3、这类焊接法通常是采用直流正接,即钨极接负极。为了气孔,保证焊缝可靠的熔合和焊透,必须焊接速度,消耗量并预热焊件。板厚小于3毫米时,预热温度为150-300℃;板厚大于3毫米时,预热温度为350-500℃。
三、手工氩弧焊1、在紫铜管手工氩弧焊前,应把工件焊接边缘和焊丝表面的氧化膜、油等脏物等都清理干净,避免产生气孔、夹渣等缺陷。清理的方法有机械清理法和化学清理法这两种。2、根据板厚和坡口尺寸,紫铜管的对接接头的装配间隙应在0.5-1.5毫米范围内选取。
3、这类焊接法通常是采用直流正接,即钨极接负极。为了气孔,保证焊缝可靠的熔合和焊透,必须焊接速度,消耗量并预热焊件。板厚小于3毫米时,预热温度为150-300℃;板厚大于3毫米时,预热温度为350-500℃。


紫铜管的焊接步骤一普通铜管焊接的区别就在于焊条的选择上与助焊剂的使用上。那么关于紫铜管的钎焊原理你知道多少呢下面就是简单介绍关于紫铜管的钎焊原理知识。紫铜管钎焊需要具备2个条件就是铅焊料润湿与钎焊料毛细。
什么是钎焊料润湿,就是液态的物质与固态的物质后能够相互粘附的在一起的现象。钎焊料不发生润湿现象的情况就是熔融的钎料不能沾上固体的母用材料表面,这种情况,间隙接头填充不了。如果当熔融的液态钎料能沾上固态的母用材料表面,这种情况润湿作用会发生,间隙接头才能填充成功。
钎焊料毛细,就是钎焊时液态的钎料流入并填充间隙接头的情况。紫铜管钎焊在选择钎料上必须要满足间隙接头性能和钎焊工艺的要求。为了满足这一要求钎料的要求是要有合适的熔化温度,钎料要能在物理性质上和化学作用能与母用材料形成牢固无缝隙的结合,在选择钎料的时候不要使用稀有的金属,因为稀有金属的化学性质非常的,不利用钎焊。
什么是钎焊料润湿,就是液态的物质与固态的物质后能够相互粘附的在一起的现象。钎焊料不发生润湿现象的情况就是熔融的钎料不能沾上固体的母用材料表面,这种情况,间隙接头填充不了。如果当熔融的液态钎料能沾上固态的母用材料表面,这种情况润湿作用会发生,间隙接头才能填充成功。
钎焊料毛细,就是钎焊时液态的钎料流入并填充间隙接头的情况。紫铜管钎焊在选择钎料上必须要满足间隙接头性能和钎焊工艺的要求。为了满足这一要求钎料的要求是要有合适的熔化温度,钎料要能在物理性质上和化学作用能与母用材料形成牢固无缝隙的结合,在选择钎料的时候不要使用稀有的金属,因为稀有金属的化学性质非常的,不利用钎焊。


所以,h85黄铜管的质量亦尤其好,价格亦绝不算甚贵,的确挺好的。H85黄铜是合金,具有比较高的强度,塑性好,能非常好地承受冷、热压力加工,焊接与耐蚀性能亦均,用于冷凝与散热用管、虹吸管、蛇形管、冷却设备制件。H85黄铜是合金,具有比较高的强度,塑性好,能非常好地承受冷、热压力加工,焊接与耐蚀性能亦均,用于冷凝与散热用管、虹吸管、蛇形管、冷却设备制件。
紫铜管是我们生活中常见的一类有色金属管,其也称为铜管。紫铜管具有重量较轻、导热性好、低温强度高等特性,因此其也常被使用于焊接中。那么紫铜管焊接的方法有哪些呢。跟着小编一起来了解一下吧。紫铜管常见的焊接方法有手工电弧焊、气焊和手工氩弧焊等方法,且大型结构也可采用自动焊。
一、手工电弧焊1、手工电弧焊前,应清理焊接处边缘,且焊件厚度应大于4毫米,焊前必须预热,预热温度一般在400-500℃左右。2、焊接时应当用短弧,且焊条不宜作横向摆动。当焊条作往复的直线运动时,是可以改善焊缝的成形的。
紫铜管是我们生活中常见的一类有色金属管,其也称为铜管。紫铜管具有重量较轻、导热性好、低温强度高等特性,因此其也常被使用于焊接中。那么紫铜管焊接的方法有哪些呢。跟着小编一起来了解一下吧。紫铜管常见的焊接方法有手工电弧焊、气焊和手工氩弧焊等方法,且大型结构也可采用自动焊。
一、手工电弧焊1、手工电弧焊前,应清理焊接处边缘,且焊件厚度应大于4毫米,焊前必须预热,预热温度一般在400-500℃左右。2、焊接时应当用短弧,且焊条不宜作横向摆动。当焊条作往复的直线运动时,是可以改善焊缝的成形的。


鑫创荣业(林芝市分公司),现货优质低价是我们的承诺!!时间与信誉是我们的宗旨!!!公司热诚欢迎各界顾客前来参观指导,看货,常年主营 西藏林芝紫铜带、西藏林芝本地附近紫铜管、西藏林芝就近紫铜带种类规格齐全.欢迎参观指导,看货订货!客户di yi、信誉至上是我们的服务的宗旨,您的满意是我们z u i大的欣慰!


紫铜管的使用,具有便于的特点。紫铜管可以根据人们的需求进行弯曲,它是一种可塑性较强的产品,不会因为弯曲而出现损伤。紫铜管的连接是十分方便的,它的使用很难会出现渗漏以及腐蚀的问题,它的使用不会危及到的,因为它不会产生不利于的有害气体。很多人碰到过铜板或者铜带的表面有发生起皮或者凹坑,由于这些原因造成后东西不能用~确实这是个很令人头疼的问题,因为一但表面有凹坑或者麻点,起皮这样的现象就会造成整张板不能用,对很多单位来说浪费会很大,成本也跟着了很多。
铜板、铜带、铜箔常出现的质量问题有哪些。但到底是什么原因造成的呢。下面将详细介绍一下具体原因。有什么办法可以避免么。冷轧的铜板的表面有时会有起皮,凹坑,麻点的现象发生,原因之一是在加工时需要经过多道轧制工序。
铜板、铜带、铜箔常出现的质量问题有哪些。但到底是什么原因造成的呢。下面将详细介绍一下具体原因。有什么办法可以避免么。冷轧的铜板的表面有时会有起皮,凹坑,麻点的现象发生,原因之一是在加工时需要经过多道轧制工序。

