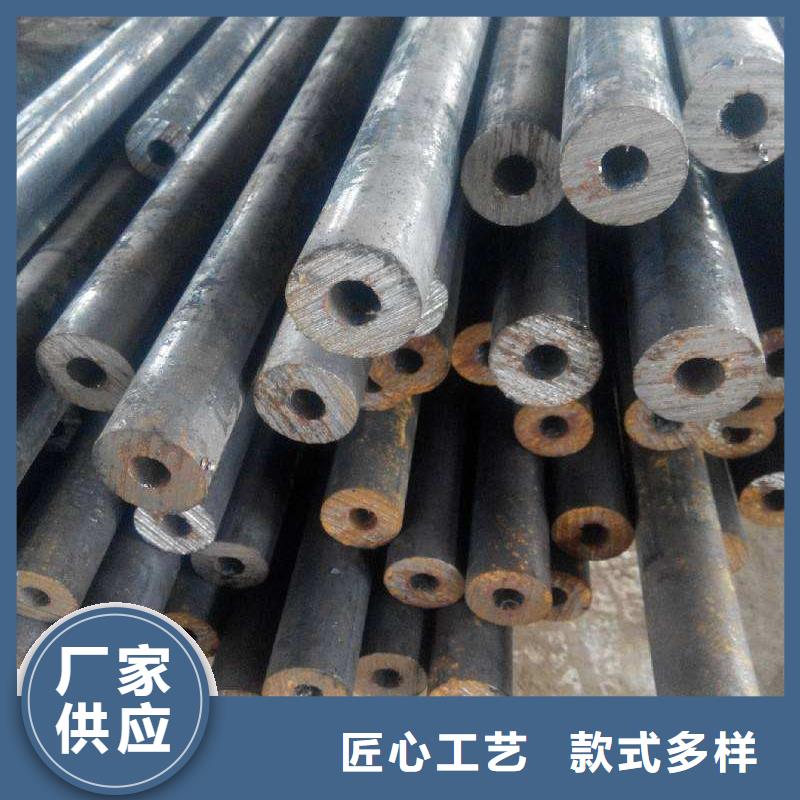
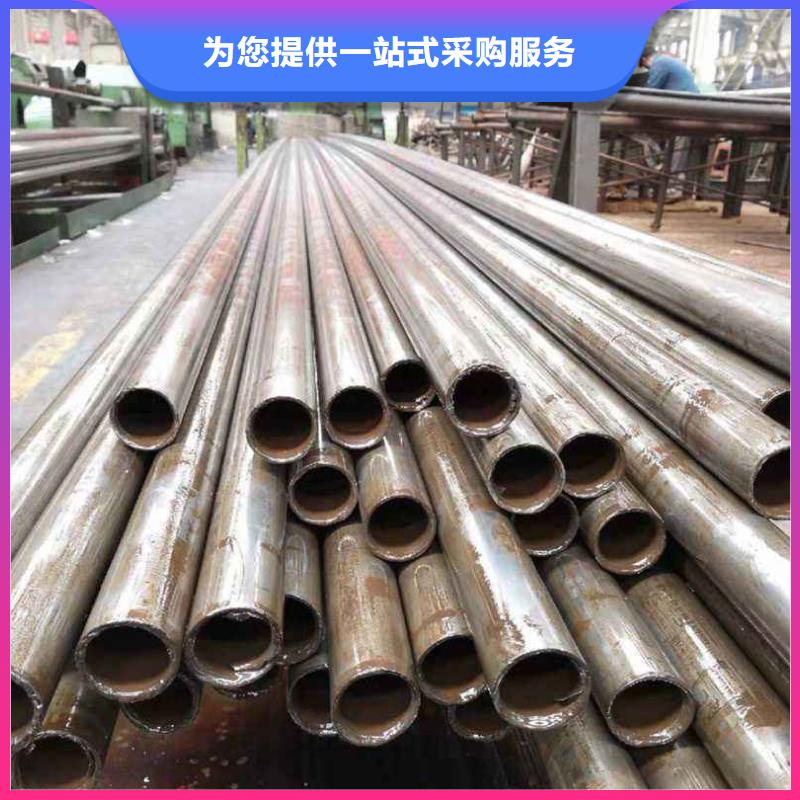



我们的现场实拍视频将带您走进精密无缝管,50CrV无缝钢管可接急单产品的世界,让您亲眼见证其优点和特点,为您的购买决策提供有力支持。
以下是:西藏林芝精密无缝管,50CrV无缝钢管可接急单的图文介绍

cσS/bσ≤0.78,延伸率5δ≥30%,冷成型性能大幅度提高并避免出现冷弯开裂现象。膨胀系数可以用体积或者是长度表示,通常是用长度表示。密度物质的密度是该物质单位体积的质量,单位是kg/m3或1b/in3。残余拉应力主要来自设备在焊接过程中产生的残余拉应力。当前,工程上广泛采用焊接冷却后进行退火处理残余应力,而焊后冷却是残余应力产生的重要过程,这种做法既浪费了能源又容易产生较大的焊接残余应力。焊接后热处理是一种新的残余应力技术。焊前将无锡精轧管预热至后热处理温度并在焊接过程中对焊件持续加热保持这一温度,焊接完成后使用保温棉对其进行保温使其缓慢冷却。淬火能增加钢管的强度和硬度,但要减少其塑性。淬火中常用的淬火剂有水、油、碱水和盐类溶液等。无锡精轧管的回火将已经淬火的无锡精轧管重新加热到一定温度,再用一定方法冷却称为回火。其目的是淬火产生的内应力,降低硬度和脆性,以取得预期的力学性能。回火分高温回火、中温回火和低温回火三类。回火多与淬火、正火配合使用。调质处理淬火后高温回火的热处理方法称为调质处理。


正昊钢管(林芝市分公司)占地1000平方米,经营各类【林芝Gcr15冷拉管、林芝就近20cr精密钢管、林芝本地附近30crmo冷拉管】产品,以质量过硬、供货快捷和价格优势,在激烈的竟争市场中脱颖而出,稳步发展,得到了众多客户的认可和一致好评。面对未来的发展,我公司员工会一如既往的坚持生产高品质【西藏林芝本地35#精密管、西藏林芝Gcr15冷拉钢管】产品、提供专业的技术支持、完善的售后服务,与新老客户一起实现双赢,为【林芝20mn2冷拉管、西藏林芝35#精拉管、西藏林芝10#冷拉管】行业做出自己的贡献。


根据精轧管线能量的变化及时调节输出电压和精轧管速度。参数固定后一般不用调整精轧管间隙的控制将精轧管送入精轧管机组,经多道轧辊滚压,精轧管逐渐卷起,形成有开口间隙的圆形精轧管,调整挤压辊的压下量,使精轧管间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,精轧管晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,精轧管热量过大,造成精轧管烧损;或者精轧管经挤压、滚压后形成深坑,影响精轧管表面质量。
精轧管 的特点就是精密度高,而且不容易生锈。但是并不是说既然精轧管不容易生锈我们平常就不用管它了,直接把它放在一边就可以了。这样做就错了,因为如果精轧管平常不保养的话,它的使用寿命就会缩短,也会给我们精轧管厂带来不必要的损失。
如何对精轧管进行酸洗。对精轧管进行酸洗,在对精轧管进行酸洗时一都会用化学和电解两种方法,这两种方法可有将精轧管管道的氧化皮去除掉。之所以会将其分成两种方法进行原因是由于化学清洗只可以将表面清洁的非常彻底,对于一些细缝中就很难达到人们所想的结果了。


柔性精密无缝钢管有四层结构,内部一层是挤压成型的热塑性管,在传输液体中起密封作用;中间两层衬里用的是填充碳的聚乙烯管,它具有抵抗长期受紫外线辐射的能力,并能排除外部静电。外一层是挤压成型的厚外部护罩,用于保护管子底层不受外部影响。标准柔性精密无缝钢管适用的额定压力符合 ANSI 的分类,如等级 300 相当于 5.15MPa ;等级 400 相当于 6.89MPa ;等级 600 相当于 10.3MPa 。海上柔性精密无缝钢管的设计依据是 API 17J 、 17K 和 RP 17B 。陆上用柔性精密无缝钢管的设计标准稍偏离了 API 标准的要求,使用 API 17J 分类方法和材料,其压力、拉力和破坏极限均在规定的范围内。试验是按照 API RP 17B 的要求进行的。终端配件的设计要能满足维持结构的完整性,确保内、外挤压成型层密封的要求,并且能够保证将拉力和压力负载传递到管子结构上。终端配件的样品经过 和轴向拉力试验.
精密无缝钢管材料的强度和硬度增加,塑性变形再结晶温度,但塑性和韧性下降。也被称为冷作硬化。原因是,精密无缝钢管的塑性变形过程中,晶粒滑移,出现位错缠结,细长,破碎和纤维化的粮食,内部精密无缝钢管产生的残余应力。度与加工和表面层的加工和硬化层深度来表示通常比淬火硬度。
精密无缝钢管材料的强度和硬度增加,塑性变形再结晶温度,但塑性和韧性下降。也被称为冷作硬化。原因是,精密无缝钢管的塑性变形过程中,晶粒滑移,出现位错缠结,细长,破碎和纤维化的粮食,内部精密无缝钢管产生的残余应力。度与加工和表面层的加工和硬化层深度来表示通常比淬火硬度。


精轧管的优质性主要是表现在哪些方面。精度高:外径公差:±0.03mm;内径公差:±0.02mm;厚度偏差:≤0.03mm;同心度:≤0.03mm;直线度:≤0.08mm/m。规格齐圆管、方矩管、异型管等均可依照客户产品要求承制;承制范围:外径:Φ3mm ~ Φ158mm;厚度:0.3 mm ~ 10mm。
破坏性测试扣口,压扁,扭曲,直线度,表面粗糙度等性能均在汽车行业用精轧管标准之上;并可配合客户产品设计要求承制。品质保障,外径、内径、厚度千分尺、游标卡尺、洛氏硬度器、粗糙度测量仪器等品质检验器材齐全,以“品质乃公司之血脉”为准则全力做到质检合格。
精轧管是具有很多的公差和尺寸的,只有精轧管在进行制作的过程中才会达到一个公差的一个规范操作,由于精轧管在进行制作的过程中是要进行公差的选择的,这样的话精轧管在进行设计中才会有更好地效果。精轧管一般在进行选择公差的时候要保证常见的尺寸的规范性,还要注意精轧管公差的各种的条件和市场的综合的需求,这样的话精轧管在加工的时候就会保证比较好的效果。电位差计用的精轧管型材断面为“︼”型材重量30 g/m,断面尺寸公差范围为±0 07 mm.织机用的精轧管型材断面为“■”,断面尺寸公差为±0.04mm,角度偏差小于0.5°,弯曲度为0.83×L。A1050、A1100、A3003、A6061、A6063(低、中强度合金)小型精密挤压型材的小壁厚0.5mm,小断面积20mm2.A5083、A2024、A7075、(中、高强度铝合金)小型精密挤压型材的小壁厚0.9mm,小断面积110mm2。
破坏性测试扣口,压扁,扭曲,直线度,表面粗糙度等性能均在汽车行业用精轧管标准之上;并可配合客户产品设计要求承制。品质保障,外径、内径、厚度千分尺、游标卡尺、洛氏硬度器、粗糙度测量仪器等品质检验器材齐全,以“品质乃公司之血脉”为准则全力做到质检合格。
精轧管是具有很多的公差和尺寸的,只有精轧管在进行制作的过程中才会达到一个公差的一个规范操作,由于精轧管在进行制作的过程中是要进行公差的选择的,这样的话精轧管在进行设计中才会有更好地效果。精轧管一般在进行选择公差的时候要保证常见的尺寸的规范性,还要注意精轧管公差的各种的条件和市场的综合的需求,这样的话精轧管在加工的时候就会保证比较好的效果。电位差计用的精轧管型材断面为“︼”型材重量30 g/m,断面尺寸公差范围为±0 07 mm.织机用的精轧管型材断面为“■”,断面尺寸公差为±0.04mm,角度偏差小于0.5°,弯曲度为0.83×L。A1050、A1100、A3003、A6061、A6063(低、中强度合金)小型精密挤压型材的小壁厚0.5mm,小断面积20mm2.A5083、A2024、A7075、(中、高强度铝合金)小型精密挤压型材的小壁厚0.9mm,小断面积110mm2。