


联系我们
钢管生产厂家
更新时间:2026-11-15 06:43:37 ip归属地:抚州,天气:多云,温度:14-21 浏览次数:288 公司名称:聊城 金海金属材料(抚州市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 5 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 材质 | 碳钢 合金钢 |
| 质量 | 保质保量 |
| 价格 | 面议 |
| 专业 | 专业厚壁无缝钢管加工 |
| 厂家 | 聊城工厂专业制造 |
| 过磅 | 过磅称重 |
| 范围 | 钢管供应范围覆盖江西省、南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 临川区、南城县、黎川县、南丰县、崇仁县、乐安县、宜黄县、金溪县、资溪县、东乡区、广昌县等区域。 |




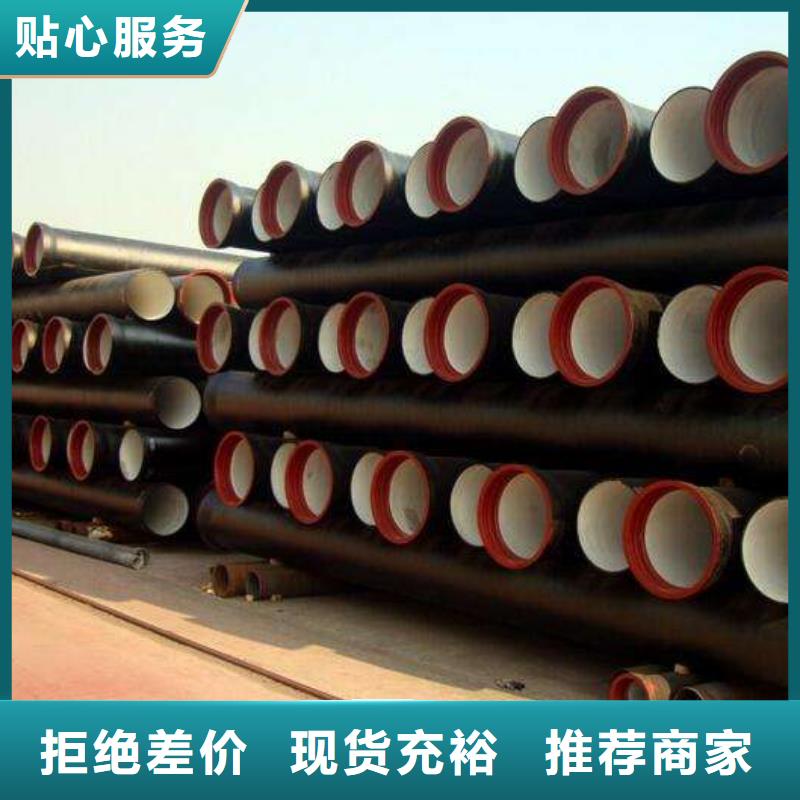
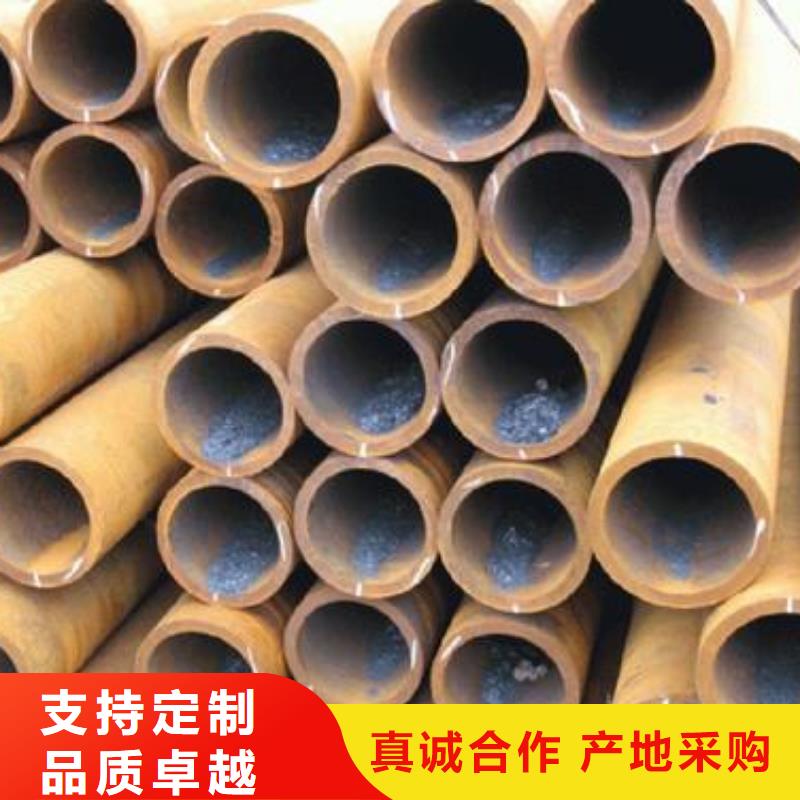

厚壁无缝钢管选用挤压成型生产加工,因为表层留出表层残留压地应力,有利于表层细微裂痕的封闭式,阻拦沉积作用的拓展。进而表层耐腐蚀工作能力,能够减缓疲惫裂痕的造成或扩张,因此大规格厚壁钢管疲劳极限。根据挤压成型成形,挤压成型表层产生一层应变硬化层,降低了切削副触碰表层的延展性和塑性形变,进而了大规格厚壁钢管内腔的耐磨性能,另外防止了因切削造成的烫伤。挤压成型后,粗糙度值的减少,可相互配合特性。
厚壁无缝钢管挤压成型生产加工是一种无切削生产加工,在常温状态运用金属材料的塑性形变,使钢件表层的外部经济不平度辗平进而超过更改表层结构、机械设备特点、样子和规格的目地。因而这类方式 可另外超过光整生产加工及加强二种目地,是切削没法保证的。不管用哪种生产加工方式 生产加工,在零件表层都会留有超微粒的凹凸不平的刀纹,出現交叠波动的峰谷状况,挤压成型生产加工基本原理:这是一种工作压力光整生产加工,是运用金属材料在常温下的冷塑性变形特性,运用挤压成型专用工具对钢件表层释放一定的工作压力,使钢件表面金属材料造成塑性变形流动性,填写到初始残余的低凹波谷中,而超过钢件表层不光滑值减少。因为被挤压成型的表面金属材料塑性形变,使表面机构冷硬底化和晶体变窄,产生高密度的纤维,并产生内应力层,强度和抗压强度,进而改进了钢件表层的耐磨性能、耐腐蚀性和相互配合性。挤压成型是一种无钻削的塑性变形生产加工方式 。
厚壁无缝钢管几个优势:
1、粗糙度,表面粗糙度基础能超过Ra≤0.08μm上下。
2、调整 圆度,椭圆形度可≤0.01mm。
3、表层强度,使支承形变,强度HV≥4°
4、生产加工后有内应力层,疲劳极限30%。
5、相互配合品质,降低损坏,增加零件使用期,但零件的生产加工花费反倒减少。


今日开盘,期螺小幅反弹后震荡盘市场多观望。
盘中,期货大幅反弹,唐山钢坯累涨40元/吨,市
场气氛渐活跃,部分终端及中间商备货积极,45#
厚壁无缝钢管成交量快速释放,低价资源回涨20-
30元/吨,整体成交量大幅回升。成本方面:截止
发稿,唐山普方坯上涨40元/吨,现报3040元/吨。
综上所说,今日期螺大幅反弹,刺激终端低价备
货热情,本地市场成交量释放,价格低位反弹。但
考虑到当前库存压力,商家出货为先,预计明日徐
州45#厚壁无缝钢管价格稳中偏强运行为主。


金海金属材料(抚州市分公司)是一家以 抚州就近3087低中压锅炉管、江西抚州就近厚壁钢管、江西抚州就近高压锅炉管为主的经营企业,公司地理位置优越交通十分方便。我们交货及时,价格低,质量优,节假日照常营业。公司凭借雄厚的实力,丰富齐全的规格品种,完善的质量保证,合理的价格,优质的服务,不断地受到新老用户及业内人士的肯定和信任,我们本着及用户之所及,想用户之所想的服务宗旨不断地拼搏,进取,在此对多年来支持我们的各行各业的新老朋友表示由衷的感谢,愿我们今后的合作更加愉快!我们一贯坚持 “ 质量di yi、信誉至上 ” 的生产服务宗旨,奉行 “ 以人为本,诚信立业 ” 的经营理念,秉承 “ 只有专业,才成事业 ” 的发展思路,竭诚为广大新老用户提供优质的产品和优良的服务。


厚壁无缝钢管成型加工工艺,即20#厚壁钢管发电机组成型及口模一部分板孔设计方案和调节方式均会立即危害电焊焊接品质的好坏。传统式的成型加工工艺为辊式成型加工工艺,有人下单半经,双半经;W反弯法成型板孔管理体系,再加二辊、三辊、四辊或五辊挤压成型辊,二辊或四辊口模来确保成型品质。此类传统式辊式成型加工工艺,大多数用以直徑低于φ114mm的20#厚壁钢管发电机组。英国的排辊成型加工工艺、奥钢联的CTA成型技术性,日本国中田的FF或FFX软性成型技术性等,对成型后的焊缝样子和优良的工艺性能都是有不错的确保,适用规格型号范畴更广的20#厚壁钢管发电机组。各种各样成型生产工艺,有不一样优点和缺点,合适不一样的标准,依据商品考试大纲、商品主要用途应在机器设备型号选择时深思熟虑、以挑选不一样的成型生产工艺。
以便降低弹性变形,针对厚壁无缝钢管发电机组生产加工形变道次都比一般20#厚壁钢管道次相对2~3道次。在形变分配上,应降低原始时形变视角,确保平稳的咬入,正中间弯型视角适度增加,后侧形变适度降低,形变道次不仅是降低形变力,还可使热轧带钢有释放出来表层地应力的机遇,让表层地应力的系数迟缓,能够防止出现裂痕。在调节全过程中,******应确保竖直轴线的各道次统一-,以管理中心做为基轴,找准定位规格及正中间套,在直线的部位上,应依照加工工艺分配,产生进山线(出山线)平平行线,不可以出現曲线图颤动。在沒有穿带前,就应当调节好各声卡机架的板孔样子,测量各道次规格,确保商品平稳进到各声卡机架。在调节时要平衡支承,不能在一个声卡机架上强制形变,确保提高角平稳匀称转变。


